
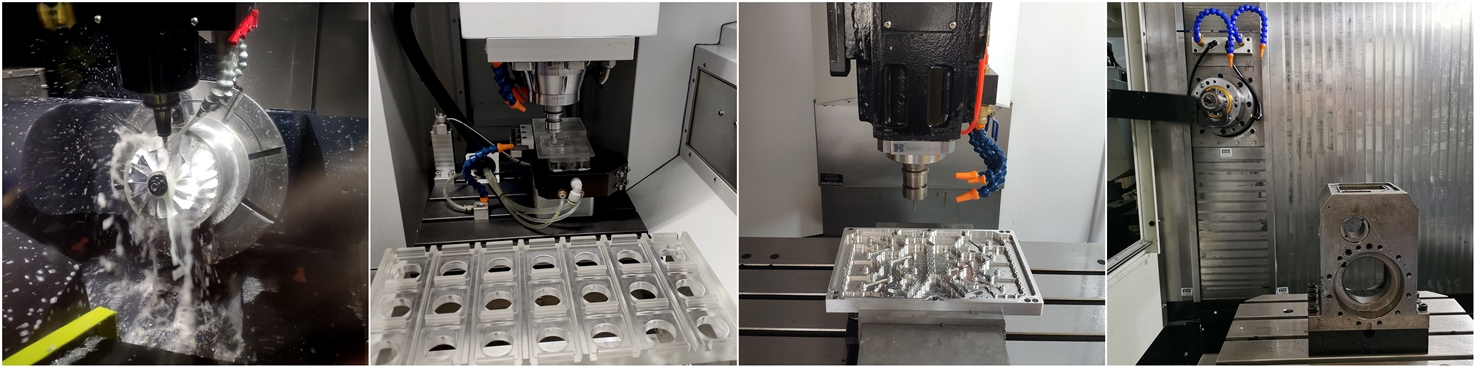
1. الظواهر الفيزيائية لتصنيع التيتانيوم
تتميز سبائك التيتانيوم بقوة قطع أعلى قليلاً من الفولاذ ذي الصلابة نفسها. ومع ذلك، فإن الظواهر الفيزيائية لمعالجة سبائك التيتانيوم أكثر تعقيداً بكثير من معالجة الفولاذ، مما يجعل عملية معالجة سبائك التيتانيوم تواجه صعوبات جمة.
تتميز معظم سبائك التيتانيوم بموصلية حرارية منخفضة للغاية، لا تتجاوز سُبع موصلية الفولاذ وسدس عشر موصلية الألومنيوم. لذا، فإن الحرارة المتولدة أثناء قطع سبائك التيتانيوم لا تنتقل بسرعة إلى قطعة العمل أو تُزال بواسطة الرايش. بل تتراكم في منطقة القطع، وقد تصل درجة الحرارة المتولدة إلى 1000 درجة مئوية أو أكثر، مما يؤدي إلى تآكل حافة القطع وتشققها وتلفها بسرعة. كما أن تراكم الرايش وظهور حافة متآكلة بسرعة يُولّدان المزيد من الحرارة في منطقة القطع، مما يُقصر عمر الأداة.
كما أن درجات الحرارة العالية المتولدة أثناء عملية القطع تدمر سلامة سطح أجزاء سبائك التيتانيوم، مما يؤدي إلى انخفاض في الدقة الهندسية للأجزاء وتصلب العمل الذي يقلل بشدة من قوة تحملها للإجهاد.
قد تكون مرونة سبائك التيتانيوم مفيدة لأداء القطع، ولكن أثناء القطع، يُعدّ التشوه المرن لقطعة العمل سببًا رئيسيًا للاهتزاز. يتسبب ضغط القطع في ابتعاد قطعة العمل "المرنة" عن أداة القطع وارتدادها، مما يجعل الاحتكاك بين الأداة وقطعة العمل أكبر من قوة القطع نفسها. كما تُولّد عملية الاحتكاك حرارة، مما يُفاقم مشكلة ضعف التوصيل الحراري لسبائك التيتانيوم.
تتفاقم هذه المشكلة عند تشكيل الأجزاء الرقيقة الجدران أو الحلقية الشكل، سهلة التشوه. فليس من السهل تشكيل أجزاء سبائك التيتانيوم الرقيقة الجدران بدقة الأبعاد المطلوبة. فعندما تدفع أداة القطع مادة قطعة العمل، يتجاوز التشوه الموضعي للجدار الرقيق نطاق المرونة، مما يؤدي إلى تشوه لدن، وتزداد قوة وصلابة المادة عند نقطة القطع بشكل ملحوظ. وتصبح سرعة القطع المحددة مسبقًا عالية جدًا، مما يؤدي إلى تآكل حاد لأداة القطع.
إن "الساخن" هو "السبب" الذي يجعل معالجة سبائك التيتانيوم أمراً صعباً!
2. المعرفة التقنية اللازمة لتصنيع التيتانيوم باستخدام الحاسوب
استنادًا إلى فهم آلية معالجة سبائك التيتانيوم وإضافة الخبرة، فإن المعرفة الأساسية لعملية معالجة سبائك التيتانيوم هي كما يلي:
(1) يتم استخدام الحشوات ذات الهندسة الموجبة لتقليل قوة القطع وحرارة القطع والتشوه.
(2) حافظ على معدل تغذية ثابت لتجنب تصلب قطعة العمل. يجب أن تكون الأداة في وضع التغذية طوال عملية القطع، ويجب أن تكون كمية القطع الشعاعي 30% من نصف القطر أثناء عملية التفريز.
(3) يتم استخدام سائل القطع عالي الضغط وذو التدفق الكبير لضمان الاستقرار الحراري لعملية التشغيل ومنع تدهور سطح قطعة العمل وتلف الأداة بسبب درجة الحرارة الزائدة.
(4) حافظ على حافة الشفرة حادة؛ فالأدوات غير الحادة تسبب تراكم الحرارة والتآكل، مما يؤدي بسرعة إلى فشل الأداة.
(5) التشغيل الآلي في الحالة الأكثر ليونة لسبائك التيتانيوم قدر الإمكان لأن المادة تصبح أكثر صعوبة في التشغيل الآلي بعد التصلب، والمعالجة الحرارية تزيد من قوة المادة وتآكل الحشوة.
(6) استخدم نصف قطر كبير أو شطفة كبيرة لقطع أكبر قدر ممكن من حافة القطع. هذا يقلل من قوة القطع والحرارة في كل نقطة ويمنع الكسر الموضعي. عند طحن سبائك التيتانيوم، من بين معايير القطع، تُعد سرعة القطع (vc) الأكثر تأثيرًا على عمر الأداة، تليها عمق القطع (ae).
3. ابدأ بالشفرة لحل مشكلة معالجة التيتانيوم
يُعدّ تآكل أخدود أداة القطع أثناء تشغيل سبائك التيتانيوم تآكلًا موضعيًا في الجهة الأمامية والخلفية باتجاه عمق القطع، وغالبًا ما ينتج عن الطبقة المتصلبة المتبقية من عملية التشغيل السابقة. كما يُعدّ التفاعل الكيميائي وانتشار مادة الأداة ومادة قطعة العمل عند درجة حرارة تشغيل تتجاوز 800 درجة مئوية من أسباب تكوّن تآكل الأخدود. فخلال عملية التشغيل، تتراكم جزيئات التيتانيوم من قطعة العمل في مقدمة الشفرة وتلتصق بحافتها تحت ضغط ودرجة حرارة عاليتين، مُشكّلةً حافةً متراكمة. وعندما تنفصل هذه الحافة المتراكمة عن حافة القطع، فإنها تُزيل طبقة الكربيد من أداة القطع، لذا يتطلب تشغيل التيتانيوم موادًا وأشكالًا هندسية فريدة لأداة القطع.
4. هيكل أداة مناسب لتشغيل التيتانيوم
يرتكز تصنيع سبائك التيتانيوم على الحرارة، ولذا يجب رش كمية كبيرة من سائل التبريد عالي الضغط على حافة القطع بسرعة ودقة لإزالة الحرارة بسرعة. توجد تصميمات خاصة لقواطع التفريز مصممة خصيصًا لتصنيع التيتانيوم.
5. نظام التبريد وإدارة الحرارة
يُعد نظام توصيل سائل التبريد أمراً بالغ الأهمية لـتشكيل التيتانيوميجب توجيه سائل التبريد عالي الضغط بدقة إلى منطقة القطع لتبديد الحرارة فورًا ومنع تراكمها. غالبًا ما يكون التبريد بالغمر غير كافٍ؛ لذا يُنصح باستخدام أنظمة توصيل سائل التبريد عبر المغزل لتحقيق تحكم حراري أمثل. يجب أن يتجاوز معدل تدفق سائل التبريد 20-30 لترًا في الدقيقة لخفض درجات حرارة القطع بفعالية إلى ما دون العتبات الحرجة.
6. اختيار المواد والمعالجة المسبقة
لالتصنيع الدقيق حسب الطلبفي التطبيقات المختلفة، يُعد اختيار درجة سبيكة التيتانيوم المناسبة أمرًا بالغ الأهمية. توفر سبائك Ti-6-4 وTi-5-8-5-3 قابلية تشغيل أفضل من الأنواع ذات القوة الأعلى. تعمل المعالجات الحرارية المسبقة على تقليل تأثيرات التصلب الناتج عن التشغيل وتحسين إخراج الرايش. كما أن تقليل الإجهاد المتبقي من العمليات السابقة يمنع حدوث مضاعفات أثناء مراحل القطع اللاحقة.
7. تحسين معدل التغذية وسرعة القطع
يمنع الحفاظ على معدلات تغذية ثابتة تصلب قطعة العمل وتدهور سلامة سطحها. ينبغي خفض سرعات القطع بنسبة 40-60% مقارنةً بمعالجة الفولاذ. يضمن رصد تآكل الأدوات بشكل تدريجي استبدال القطع في الوقت المناسب قبل حدوث أي عطل كارثي. تعمل أنظمة التحكم الرقمي الحاسوبي الحديثة المزودة بقدرات تحكم تكيفية على ضبط المعايير باستمرار بناءً على بيانات القوة ودرجة الحرارة في الوقت الفعلي، مما يحسن بشكل كبير الإنتاجية وجودة القطع في عمليات التيتانيوم.
بإمكان شركة Anebon Metal Products Limited تقديم خدمات التصنيع باستخدام الحاسب الآلي، وصب القوالب، وتصنيع الصفائح المعدنية، فلا تترددوا في الاتصال بنا.
Tel: +86-769-89802722 E-mail: info@anebon.com URL: www.anebon.com
تاريخ النشر: 18 يناير 2022