
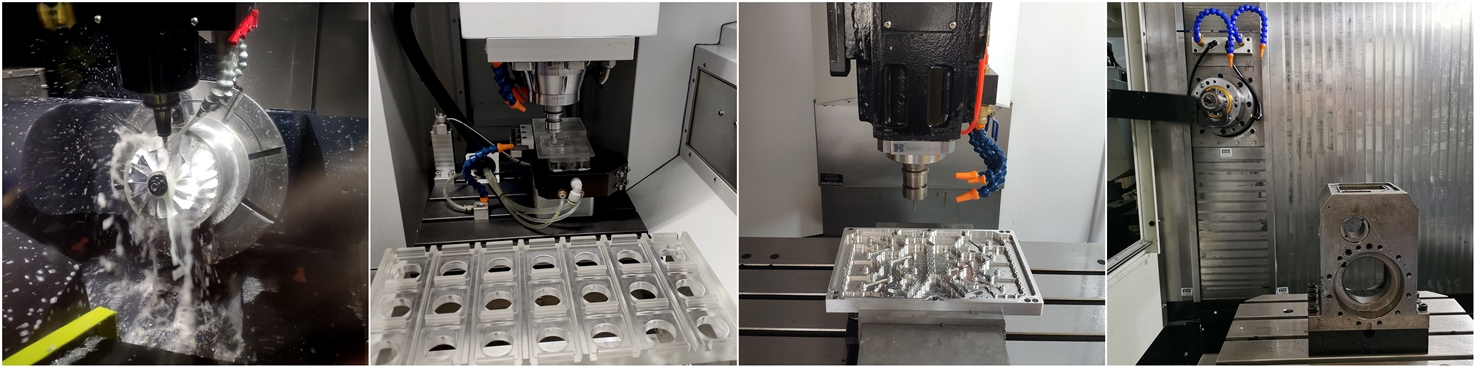
1. Fysische verschijnselen bij de bewerking van titanium
De snijkracht bij de bewerking van titaniumlegeringen is iets hoger dan die van staal met dezelfde hardheid. Het fysische proces van de bewerking van titaniumlegeringen is echter veel complexer dan dat van staal, waardoor de bewerking van titaniumlegeringen enorme moeilijkheden met zich meebrengt.
De thermische geleidbaarheid van de meeste titaniumlegeringen is zeer laag, slechts 1/7 van die van staal en 1/16 van die van aluminium. Daarom wordt de warmte die vrijkomt bij het bewerken van titaniumlegeringen niet snel overgedragen aan het werkstuk of afgevoerd door de spanen. De warmte hoopt zich op in het snijvlak, waardoor de temperatuur kan oplopen tot 1000 °C of meer. Dit leidt tot snelle slijtage, afbrokkeling en scheurvorming van de snijkant. De vorming van een opbouwlaag en de snelle slijtage van de snijkant genereren bovendien extra warmte in het snijvlak, wat de levensduur van het gereedschap verder verkort.
De hoge temperaturen die tijdens het snijproces ontstaan, tasten ook de oppervlaktekwaliteit van de titaniumlegering aan, wat resulteert in een afname van de geometrische nauwkeurigheid van de onderdelen en werkverharding die hun vermoeiingssterkte aanzienlijk vermindert.
De elasticiteit van titaniumlegeringen kan gunstig zijn voor de prestaties van het werkstuk, maar tijdens het snijden is de elastische vervorming van het werkstuk een belangrijke oorzaak van trillingen. De snijdruk zorgt ervoor dat het "elastische" werkstuk van het gereedschap af beweegt en terugkaatst, waardoor de wrijving tussen het gereedschap en het werkstuk groter is dan de snijkracht. Het wrijvingsproces genereert ook warmte, wat het probleem van de slechte warmtegeleiding van titaniumlegeringen verergert.
Dit probleem is nog ernstiger bij het bewerken van dunwandige of ringvormige, gemakkelijk vervormbare onderdelen. Het is niet eenvoudig om dunwandige onderdelen van titaniumlegering met de gewenste maatnauwkeurigheid te bewerken. Wanneer het gereedschap het werkstukmateriaal wegduwt, overschrijdt de plaatselijke vervorming van de dunne wand het elastische bereik; er treedt plastische vervorming op en de materiaalsterkte en hardheid van de snijpunt nemen aanzienlijk toe. Bewerken met de eerder ingestelde snijsnelheid wordt dan te hoog, wat leidt tot scherpe gereedschapsslijtage.
De hoge temperatuur is de boosdoener die de verwerking van titaniumlegeringen zo lastig maakt!
2. Technologische knowhow voor CNC-bewerking van titanium
Op basis van inzicht in het verwerkingsmechanisme van titaniumlegeringen en opgedane ervaring, is de belangrijkste proceskennis voor de verwerking van titaniumlegeringen als volgt:
(1) Inzetstukken met een positieve geometrie worden gebruikt om de snijkracht, de snijwarmte en de vervorming van het werkstuk te verminderen.
(2) Zorg voor een constante aanvoer om verharding van het werkstuk te voorkomen. Het gereedschap moet tijdens het snijproces altijd in de aanvoerstand staan en de radiale snijhoeveelheid moet tijdens het frezen 30% van de straal bedragen.
(3) Er wordt gebruik gemaakt van snijvloeistof onder hoge druk en met een grote doorstroomsnelheid om de thermische stabiliteit van het bewerkingsproces te waarborgen en om degradatie van het werkstukoppervlak en beschadiging van het gereedschap door overmatige temperatuur te voorkomen.
(4) Houd de snijkant van het mes scherp; bot gereedschap veroorzaakt warmteontwikkeling en slijtage, wat snel tot gereedschapsbreuk leidt.
(5) Bewerken in de zachtste toestand van de titaniumlegering zoveel mogelijk, omdat het materiaal na het harden moeilijker te bewerken wordt, en de warmtebehandeling de sterkte van het materiaal en de slijtage van het wisselplaatje vergroot.
(6) Gebruik een grote neusradius of afschuining om zoveel mogelijk in de snijkant te snijden. Dit vermindert de snijkracht en de warmte op elk punt en voorkomt plaatselijke breuk. Bij het frezen van titaniumlegeringen heeft, van de snijparameters, de snijsnelheid de grootste invloed op de standtijd vc, gevolgd door de radiale inslag (freesdiepte) ae.
3. Begin met het mes om het probleem van de titaniumverwerking op te lossen.
De slijtage van de groef in het wisselplaatje tijdens het bewerken van titaniumlegeringen is de plaatselijke slijtage aan de voor- en achterkant in de richting van de snijdiepte. Deze slijtage wordt vaak veroorzaakt door de geharde laag die is achtergebleven na de voorgaande bewerking. Ook de chemische reactie en diffusie van het gereedschap en het werkstukmateriaal bij een bewerkingstemperatuur van meer dan 800 °C dragen bij aan de vorming van groefslijtage. Tijdens het bewerkingsproces hopen de titaniummoleculen van het werkstuk zich namelijk op aan de voorkant van het snijblad en worden onder hoge druk en temperatuur aan de snijkant "gelast", waardoor een opbouwrand ontstaat. Wanneer deze opbouwrand loslaat van de snijkant, wordt de hardmetaalcoating van het wisselplaatje verwijderd. Daarom vereist de bewerking van titanium specifieke wisselplaatjes met specifieke geometrieën.
4. Gereedschapsstructuur geschikt voor het bewerken van titanium
Bij de bewerking van titaniumlegeringen draait alles om warmte, en daarom moet er snel en nauwkeurig een grote hoeveelheid hogedruksnijvloeistof op de snijkant worden gespoten om de warmte snel af te voeren. Er bestaan specifieke freesgereedschappen voor de bewerking van titanium.
5. Koelsysteem en warmtebeheer
Het koelvloeistofaanvoersysteem is cruciaal voortitaniumbewerkingHogedrukkoelvloeistof moet nauwkeurig op de snijzone worden gericht om de warmte onmiddellijk af te voeren en warmteophoping te voorkomen. Koeling met een grote hoeveelheid vloeistof is vaak onvoldoende; koelvloeistofsystemen die door de spindel heen lopen, worden aanbevolen voor optimale thermische beheersing. De koelvloeistofstroom moet meer dan 20-30 liter per minuut bedragen om de snijtemperaturen effectief onder de kritische drempelwaarden te brengen.
6. Materiaalselectie en voorbewerking
Voorprecisiebewerking op maatVoor diverse toepassingen is het essentieel om de juiste titaniumlegering te kiezen. Ti-6-4 en Ti-5-8-5-3 bieden een betere bewerkbaarheid dan varianten met een hogere sterkte. Voorbehandelingen door middel van gloeien verminderen de werkverharding en verbeteren de spaanafvoer. Het minimaliseren van restspanningen van eerdere bewerkingen voorkomt complicaties tijdens latere snijfasen.
7. Optimalisatie van de voedingssnelheid en snijsnelheid
Het handhaven van constante voedingssnelheden voorkomt werkstukverharding en aantasting van de oppervlaktekwaliteit. De snijsnelheden moeten 40-60% lager liggen dan bij de bewerking van staal. Continue bewaking van gereedschapsslijtage zorgt voor tijdige vervanging van de snijplaat voordat er catastrofale schade optreedt. Moderne CNC-systemen met adaptieve besturing passen parameters continu aan op basis van realtime feedback over kracht en temperatuur, waardoor de productiviteit en de kwaliteit van onderdelen bij titaniumbewerkingen aanzienlijk verbeteren.
Anebon Metal Products Limited biedt CNC-bewerking, spuitgieten en plaatbewerking aan. Neem gerust contact met ons op.
Tel: +86-769-89802722 E-mail: info@anebon.com URL: www.anebon.com
Geplaatst op: 18 januari 2022