
Hoeveel weet u over het hele proces van mechanische assemblage?
Mechanische assemblage is het proces waarbij verschillende onderdelen worden samengevoegd tot een functionerend mechanisch systeem of product. Dit omvat het lezen en begrijpen van technische tekeningen, het kiezen en gebruiken van de juiste gereedschappen en apparatuur om onderdelen te passen en uit te lijnen, het bevestigen van componenten met verschillende technieken (zoals bouten, lijmen of lassen) en het uitvoeren van kwaliteitstests om een goede werking te garanderen. Assemblageprocessen kunnen worden afgestemd op de behoeften en complexiteit van elk product.
Huiswerkvoorbereiding
(1)BedrijfsgegevensDit omvat algemene montagetekeningen (GA), componentmontagetekeningen (CA), onderdelentekeningen (PD), materiaallijsten (BOM) enz. De volledigheid, netheid en integriteit van alle procesinformatie, documenten en tekeningen moeten tot het einde van het bouwproject worden gewaarborgd.
(2)WerkplekDe plaats waar de onderdelen worden geplaatst en de componenten worden gemonteerd, moet worden gespecificeerd. Het is belangrijk om de plek waar u uw machine gaat monteren en plaatsen te plannen. Alle werkruimtes moeten netjes, gestandaardiseerd en geordend zijn totdat het project is voltooid.
(3)MontagematerialenDe montagematerialen moeten gereed zijn vóór de werkzaamheden. De volgorde van de werkzaamheden kan worden gewijzigd als bepaalde, niet-standaard materialen niet beschikbaar zijn. In dat geval moet een formulier voor versnelde materiaallevering worden ingevuld en naar de inkoopafdeling worden gestuurd.
(4)Voor de montageHet is belangrijk om de structuur, het assemblageproces en de technologische vereisten van de apparatuur te begrijpen.
Basisspecificaties
(1) De mechanische assemblage moet strikt worden uitgevoerd in overeenstemming met de assemblagetekeningen, procesvereisten en instructies van het ontwerpteam. Het is verboden de inhoud van het werk zonder toestemming te wijzigen of onderdelen op een ongebruikelijke manier te veranderen.
(2) De geassembleerde onderdelen moeten onderdelen zijn die de inspectie en goedkeuring van de kwaliteitsafdeling hebben doorstaan. Meld alle niet-gekwalificeerde onderdelen die tijdens de assemblage worden aangetroffen.
(3) De assemblageplaats moet vrij zijn van stof en andere verontreinigingen. De onderdelen moeten op een stofvrije, droge plaats worden bewaard en met kussens worden beschermd.
(4) Onderdelen moeten gemonteerd worden zonder dat het oppervlak gestoten, gesneden of beschadigd raakt. Ze mogen echter wel op een significante manier gebogen, gedraaid of vervormd worden. Ook de contactvlakken mogen niet beschadigd raken.
(5) Bij het monteren van onderdelen die relatief beweeglijk zijn, is het raadzaam smeervet (olie) tussen de contactoppervlakken aan te brengen.
(6) De afmetingen van de bijpassende onderdelen moeten exact zijn.
(7) Onderdelen en gereedschap moeten tijdens de montage op een speciale manier worden geplaatst. Onderdelen en gereedschap mogen niet direct op of bovenop de machine worden geplaatst. Indien beschermende matten of tapijten nodig zijn, moeten deze op de daarvoor bestemde plaats worden gelegd.
In principe is het verboden om tijdens de montage op de machine te stappen. Indien het noodzakelijk is om op de machine te lopen, dienen er tapijten of matten op te worden gelegd. Het is ten strengste verboden om op belangrijke onderdelen of niet-metalen componenten met een lage sterkte te stappen.
Join-methode
(1) Boutverbinding
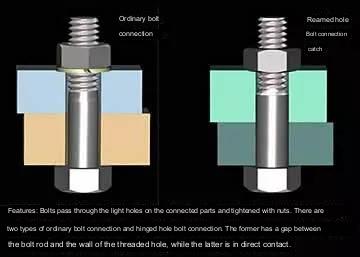
A. Gebruik slechts één sluitring per moer bij het vastdraaien van bouten. De spijkerkoppen moeten in de machineonderdelen verzonken zijn nadat de verzonken schroef is vastgedraaid.
B. In het algemeen hebben schroefverbindingen anti-losraakringen nodig. De methode voor het vastdraaien van meerdere symmetrische bouten is om ze geleidelijk en symmetrisch aan te draaien. Stripverbindingen worden ook geleidelijk en symmetrisch van het midden naar buiten toe vastgedraaid.
C. Wanneer de schroeven niet hoeven te worden losgemaakt tijdens het vastzetten of onderhouden van het bewegende onderdeel, moeten ze vóór de montage worden ingesmeerd met schroefdraadlijm.
D. Een momentsleutel wordt gebruikt om bevestigingsmiddelen vast te draaien waarvoor een specifiek aanhaalmoment is voorgeschreven. Bouten zonder een voorgeschreven aanhaalmoment moeten worden vastgedraaid volgens de voorschriften in de "Bijlage".
(2) Pinverbinding
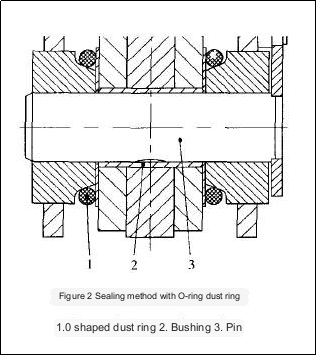
A. Over het algemeen moet het eindvlak van de pen iets hoger liggen dan het oppervlak van defreescomponentenHet dikke uiteinde van de taps toelopende schroefpen moet in het gat worden gedrukt nadat deze in het onderdeel is geplaatst.
B. De uiteinden van de splitpen moeten een hoek van 60 tot 90 graden met elkaar maken nadat deze in de juiste onderdelen is geplaatst.
(3) Sleutelverbinding
A. Er mag geen opening zijn tussen de contactvlakken van de vlakke en vaste spieën.
B. Wanneer de bewegende delen van de spie of vertanding na montage in axiale richting worden bewogen, mogen er geen oneffenheden optreden.
C. De haaksleutel en wigsleutels moeten zo worden gemonteerd dat hun contactoppervlak niet kleiner is dan 70% van het totale werkoppervlak. Niet-contactdelen mogen niet bij elkaar worden geplaatst en het blootgestelde deel mag niet meer dan 10-15% van de lengte bedragen.
(4) Klinken
A. De materialen en specificaties voor het klinken moeten in overeenstemming zijn met de ontwerpvereisten. Ook de bewerking van de klinknagelgaten moet voldoen aan de relevante normen.
B. Het oppervlak van geklonkenaluminium componentenMag tijdens het klinken niet beschadigd of vervormd raken.
C. Er mag geen speling zijn in het geklonken onderdeel, tenzij er specifieke eisen zijn. De kop van de klinknagel moet contact maken met het geklonken onderdeel en glad en rond zijn.
(5) Expansiehulsverbinding
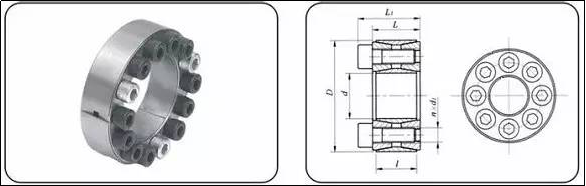
Montage van de expansiehuls: Breng smeervet aan op de expansiehuls, plaats de expansiehuls in het montagegat van de naaf, steek de montageas erin, stel de montagepositie af en draai vervolgens de bouten vast. De volgorde van vastdraaien wordt aangegeven door de gleuf; de linker- en rechterbouten worden kruislings en symmetrisch vastgedraaid totdat het nominale koppel is bereikt.
(6) Strakke verbinding
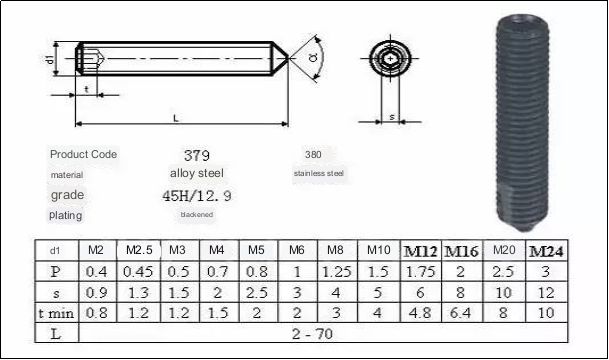
Stelschroeven met conische uiteinden moeten een taps toelopend uiteinde van 90 graden hebben. Het gat moet een hoek van 90 graden hebben.
Installatie van lineaire geleiders
(1) Het installatieoppervlak van de geleiderail moet vlak en vrij van vuil zijn.
(2) Als de geleiderail een referentierand heeft, moet de rail in de buurt van de rand worden geïnstalleerd. Als er geen referentierand is, moet de schuifrichting overeenkomen met de ontwerpvereisten. Controleer de schuifrichting na het vastdraaien van de schroeven op de geleiderail. Zo niet, dan moet deze worden aangepast.
(3) Indien de glijbaan wordt aangedreven door aandrijfriemen, moeten de riemen worden vastgezet en gespannen voordat de riem in een schuine richting kan worden getrokken. Anders moet de poelie worden afgesteld om ervoor te zorgen dat de aandrijfrichting van de riem parallel loopt aan de geleiderail.
Montage van tandwielkettingen
(1) Het tandwiel moet zodanig ontworpen zijn dat het samenwerkt met de as.
(2) De tandwielen van zowel het aandrijftandwiel als het aangedreven tandwiel moeten hetzelfde geometrische middelpunt hebben, en hun offsets mogen de ontwerpeisen niet overschrijden. Deze offsets moeten kleiner zijn dan of gelijk aan 2%0, tenzij anders gespecificeerd in het ontwerp.
(3) De werkende kant van de ketting moet worden aangespannen wanneer deze in een tandwiel grijpt.
(4) De kettingdoorhang aan de niet-gebruikte zijde moet binnen de ontwerplimieten blijven. Deze moet worden aangepast als deze niet in het ontwerp is gespecificeerd.
Tandwielassemblage
(1) Wanneer de tandwielrand 20 mm of minder is, mag de axiale uitlijningsfout niet meer dan 1 mm bedragen. Als de tandwielbreedte meer dan 20 mm is, mag de uitlijningsfout niet meer dan 5% bedragen.
(1) JB180-60 “Tolerantie voor kegeltandwieloverbrenging”, JB162 en JB162 moeten de installatienauwkeurigheidseisen voor cilindrische tandwielen en kegeltandwielen specificeren.
Volgens de technische voorschriften moeten de tandwieloppervlakken op de gebruikelijke wijze worden gesmeerd. De versnellingsbak moet tot aan de peillijn met smeerolie worden gevuld.
(4) Het geluidsniveau van de transmissie bij volledige belasting mag niet hoger zijn dan 80 dB.
Rack afstellen en aansluiten
(1) Rekken in verschillende secties van de stellingen moeten allemaal op exact dezelfde hoogte worden ingesteld, met gebruikmaking van hetzelfde referentiepunt.
(2) Alle wandpanelen van de rekken moeten op hetzelfde verticale vlak uitgelijnd zijn.
(3) De vaste verbindingsplaten moeten vervolgens tussen de secties worden aangebracht nadat de rekken op de vereiste hoogte en afmetingen zijn afgesteld.
Montage van pneumatische componenten
(1) De configuratie van elke set pneumatische aandrijfinrichtingen moet strikt worden aangesloten volgens het pneumatische schakelschema dat door de ontwerpafdeling is verstrekt. Het klephuis, de leidingverbindingen, de cilinders, enz. moeten correct worden aangesloten.
(2) De inlaat en uitlaat van de drukreduceerklep voor de totale luchtinlaat zijn in de richting van de pijl verbonden, en de waterbeker en oliebeker van het luchtfilter en de smeerinrichting moeten verticaal naar beneden worden gemonteerd.
(3) Voordat er leidingwerk wordt aangebracht, moeten het snijpoeder en het stof in de leiding volledig worden weggeblazen.
(4) De pijpverbinding is voorzien van schroefdraad. Als de pijpschroefdraad geen schroefdraadlijm heeft, moet de grondstoftape worden aangebracht. De wikkelrichting is met de klok mee, gezien vanaf de voorkant. De grondstoftape mag niet in de klep terechtkomen. Bij het wikkelen moet één schroefdraad vrij blijven.
(5) De plaatsing van de trachea moet netjes en mooi zijn, en probeer de opstelling niet te kruisen. Gebruik 90-graden bochten in de hoeken. Oefen bij het bevestigen van de trachea geen extra druk uit op de verbindingen, anders kan er luchtlekkage optreden.
(6) Let bij het aansluiten van de magneetklep op de functie van elk luchtpoortnummer op de klep: P: totale luchtinlaat; A: luchtuitlaat 1; B: luchtuitlaat 2; R (EA): uitlaat corresponderend met A; S (EB): uitlaat corresponderend met B.
(7) Bij het monteren van de cilinder moeten de as van de zuigerstang en de richting van de belastingbeweging overeenkomen.
(8) Bij gebruik van lineaire lagergeleiding mag er, nadat het voorste uiteinde van de cilinderzuigerstang met de belasting is verbonden, gedurende de gehele slag geen vreemde kracht worden uitgeoefend, anders raakt de cilinder beschadigd.
(9) Bij het gebruik van een gasklep moet u letten op het type gasklep. Over het algemeen wordt dit onderscheiden door de grote pijl die op het klephuis is aangebracht. De grote pijl die naar het schroefdraaduiteinde wijst, wordt gebruikt voor de cilinder; de grote pijl die naar het pijpuiteinde wijst, wordt gebruikt voor de magneetklep.
Montage-inspectiewerkzaamheden
(1) Telkens wanneer de assemblage van een component is voltooid, moet deze worden gecontroleerd aan de hand van de volgende punten. Indien een assemblageprobleem wordt geconstateerd, moet dit worden geanalyseerd en tijdig worden verholpen.
A. Controleer de integriteit van de montage, raadpleeg de montagetekeningen en controleer of er onderdelen ontbreken.
B. Controleer voor de nauwkeurigheid van de installatiepositie van elk onderdeel de montagetekening of de eisen die in de bovenstaande specificatie zijn vermeld.
C. De betrouwbaarheid van elk verbindingsonderdeel, of elke bevestigingsschroef het vereiste koppel voor de montage haalt, en of de speciale bevestigingsmiddelen voldoen aan de eisen om losraken te voorkomen.
D. De flexibiliteit van de beweging van bewegende onderdelen, zoals het voorkomen van blokkering, stagnatie, excentriciteit of buiging bij het handmatig draaien of bewegen van transportbandrollen, katrollen, geleiderails, enz.
(2) Na de eindmontage bestaat de belangrijkste inspectie uit het controleren van de verbindingen tussen de montageonderdelen. De inhoud van de inspectie is gebaseerd op de “vier eigenschappen” die in (1) als meetnorm zijn gespecificeerd.
(3) Na de eindmontage moeten de ijzerspanen, het vuil, het stof, enz. in alle onderdelen van de machine worden gereinigd om ervoor te zorgen dat er geen obstructies in de transmissieonderdelen zijn.
(4) Tijdens het testen van de machine moet het opstartproces nauwlettend in de gaten worden gehouden. Nadat de machine is opgestart, moet onmiddellijk worden gecontroleerd of de belangrijkste werkparameters en de bewegende onderdelen normaal bewegen.
(5) De belangrijkste werkingsparameters omvatten de bewegingssnelheid, de soepelheid van de beweging, de rotatie van elke transmissieas, de temperatuur, de trillingen en het geluid, enz.
Anebon streeft ernaar om met hard werken uitmuntend te worden en versnelt de weg om een toonaangevende internationale hightech-onderneming te worden en een gouden leverancier in China voor OEM, CNC-bewerking op maat, plaatbewerking en freesdiensten. Anebon biedt gepersonaliseerde producten die volledig aan uw wensen voldoen! Anebon is opgebouwd uit verschillende afdelingen, waaronder een productieafdeling, een omzetafdeling, een kwaliteitscontroleafdeling en een servicecentrum.
Fabriekslevering Chinaprecisie draaiwerkonderdelenEn aluminium onderdelen: u kunt Anebon uw idee laten weten voor een uniek ontwerp voor uw eigen model, om te voorkomen dat er te veel vergelijkbare onderdelen op de markt komen! Wij zullen onze beste service leveren om aan al uw wensen te voldoen! Neem direct contact op met Anebon!
Geplaatst op: 4 september 2023