Você sabe quantos métodos existem para o ajuste preciso de ferramentas em tornos CNC?
Método de sondagem por contato: - Este método utiliza uma sonda que toca a ferramenta para medir sua posição em relação ao ponto de referência da máquina. Ele fornece dados precisos sobre o diâmetro e o comprimento da ferramenta.
Pré-ajustador de ferramentas:Um dispositivo de pré-ajuste de ferramentas é usado para medir as dimensões da ferramenta fora da máquina. Esse método permite uma configuração rápida e precisa da ferramenta.
Método de compensação da ferramenta:- Neste método, um operador mede o comprimento e o diâmetro da ferramenta usando instrumentos como paquímetros e micrômetros. Os valores são então inseridos no sistema de controle da máquina.
Medição com ferramenta a laser:Os sistemas a laser são usados para definir e medir as dimensões das ferramentas. Ao projetar um feixe de luz laser na aresta de corte da ferramenta, eles fornecem dados precisos e rápidos sobre a ferramenta.
Método de reconhecimento de imagem:Sistemas computacionais avançados podem usar tecnologia de reconhecimento de imagem para calcular automaticamente as dimensões de ferramentas. Eles fazem isso capturando imagens da ferramenta, analisando suas características e, em seguida, calculando as medidas.
Este é um artigo muito útil. O artigo apresenta inicialmente os princípios e ideias por trás do "método de ajuste de ferramentas por corte experimental", comumente utilizado em tornos CNC. Em seguida, apresenta quatro métodos manuais de ajuste de ferramentas por corte experimental para sistemas de torneamento CNC. Para melhorar a precisão do ajuste das ferramentas, foi desenvolvido um método automático de corte experimental controlado por programa, baseado em "corte automático - medição - compensação de erros". Quatro métodos precisos de ajuste de ferramentas também foram resumidos.
1. Os princípios e ideias por trás do método de ajuste de ferramentas para tornos CNC
Compreender os princípios de ajuste de ferramentas em tornos CNC é importante para operadores que desejam ter ideias claras sobre o processo, dominar as operações de ajuste de ferramentas e sugerir novos métodos. O ajuste de ferramentas consiste em determinar a posição de origem do sistema de coordenadas da peça, que muda ao programar o sistema de coordenadas da máquina-ferramenta. Envolve obter as coordenadas da máquina para o ponto inicial de um programa de ferramenta de referência e determinar o deslocamento da ferramenta em relação a essa ferramenta.
As convenções a seguir são usadas para demonstrar os conceitos e ideias por trás da configuração de ferramentas usando o método de corte de teste. Utilize o Sistema de Torneamento Didático Hua Medieval Star (versão 5.30 do software aplicativo); utilize o centro da face direita da peça como origem do programa e configure-o com o comando G92. Para a programação do diâmetro, as coordenadas da peça no ponto inicial do programa H são (100, 50); instale quatro ferramentas no porta-ferramentas. A ferramenta nº 1 é uma ferramenta de torneamento de desbaste de 90° e a ferramenta nº 2 é uma ferramenta de torneamento de acabamento de 90° com corte externo. A quarta ferramenta é uma ferramenta roscada triangular com um ângulo de 60° (todos os exemplos no artigo são iguais).
As coordenadas da "máquina-ferramenta" são usadas para o ajuste da ferramenta. Como mostrado na figura 1, a ferramenta de referência realiza um corte de teste manual no círculo externo e na face final da peça, registrando as coordenadas XZ da máquina-ferramenta no visor. As coordenadas da máquina-ferramenta para a origem do programa, O, são derivadas da relação entre as coordenadas da máquina-ferramenta nos pontos A e O: XO = XA - Phd, ZO = ZA. Usando as coordenadas da peça para H em relação ao ponto O (100, 50), podemos finalmente derivar as coordenadas da máquina-ferramenta para o ponto H: XH = 100 - Phd, ZH = ZA + 50. Este sistema de coordenadas da peça é baseado na posição da ponta da ferramenta na ferramenta de referência.
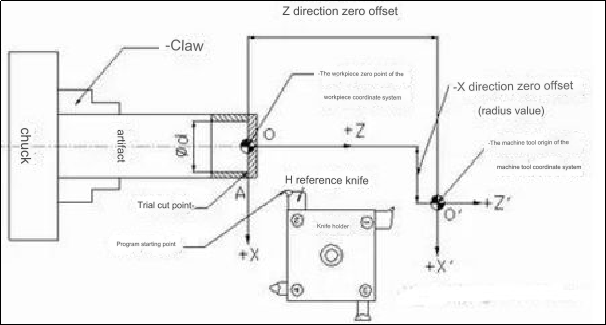
Figura 1. Diagrama esquemático para corte de teste manual e configurações de ferramentas.
Na Figura 2, o deslocamento entre o ponto A e a ponta da ferramenta B ocorre devido às diferenças nas extensões e posições nas direções X e Z das ferramentas fixadas no porta-ferramentas. O sistema de coordenadas original da peça deixa de ser válido. Além disso, cada ferramenta se desgastará a uma taxa diferente durante o uso. Portanto, os deslocamentos e os valores de desgaste de cada ferramenta devem ser compensados.
Para determinar o deslocamento da ferramenta, cada ferramenta deve ser alinhada a um ponto de referência específico (ponto A ou B na Figura 1) na peça de trabalho. O monitor CRT exibe as coordenadas da máquina-ferramenta, que são diferentes dos deslocamentos das ferramentas não padronizadas. Portanto, elas são posicionadas no mesmo ponto. Utilizando cálculos manuais ou computacionais, as coordenadas da máquina-ferramenta são subtraídas das coordenadas da ferramenta de referência. O deslocamento da ferramenta é então calculado para cada dispositivo não padronizado.
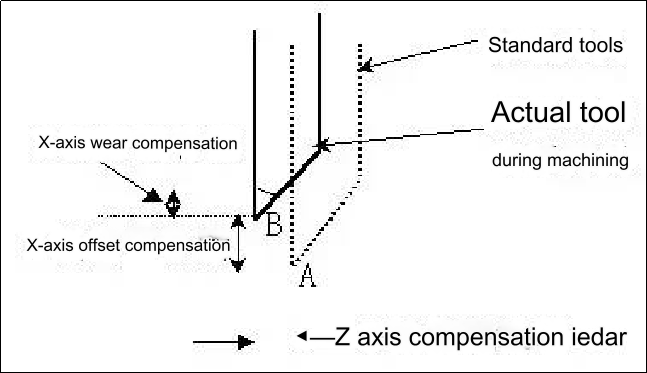
Figura 2: Compensação do deslocamento e desgaste da ferramenta
A precisão das configurações manuais de ferramentas de corte de teste é limitada. Isso é conhecido como usinagem grosseira. Como mostrado na Figura 3, para obter resultados mais precisos dentro das tolerâncias de usinagem dopeça automotiva CNCUm programa simples de corte de teste automatizado pode ser projetado. A faca de referência é continuamente modificada usando o conceito de "compensação automática de erro de corte e medição". O deslocamento da ferramenta e o ponto inicial do programa da ferramenta não referencial são usados para garantir que a diferença entre o valor da instrução de processamento e o valor medido real atenda aos requisitos de precisão. O ajuste de precisão da ferramenta é o ajuste da ferramenta que ocorre nesta etapa.
É comum corrigir os desvios não padronizados após a correção inicial. Isso ocorre porque garantir a precisão da posição do ponto inicial da ferramenta de referência é um pré-requisito para desvios precisos da ferramenta.
Este processo básico de ajuste de ferramentas é realizado combinando estas duas etapas: - Realizar um corte de teste manual com a ferramenta de referência para obter as coordenadas da máquina-ferramenta para a referência de ajuste da ferramenta. - Calcular, ou calcular automaticamente, os offsets de cada ferramenta que não seja de referência. - A ferramenta de referência é posicionada aproximadamente no início do programa. - A ferramenta de referência executa repetidamente o programa de corte de teste. O porta-ferramentas será movido no modo MDI ou passo a passo para compensar erros e corrigir a posição do ponto inicial. Após medir a dimensão, a ferramenta que não é de referência executará repetidamente o programa de corte de teste. O offset da ferramenta é corrigido com base nesse offset. Isso significa que a ferramenta de referência ficará estacionária exatamente no início do programa.
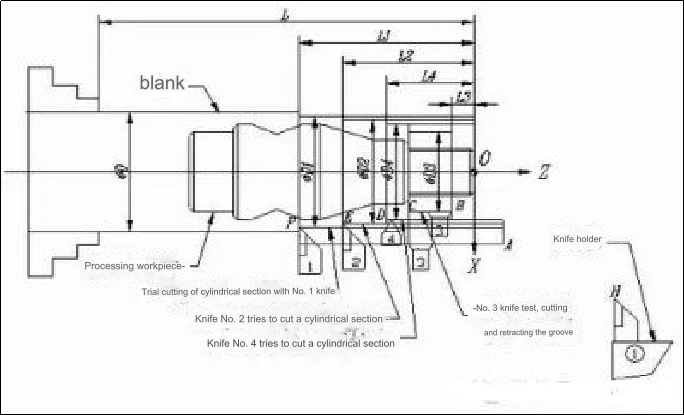
Figura 3. Diagrama esquemático da configuração da ferramenta para corte de teste com múltiplas lâminas.
Visão geral das técnicas de cravação de lâminas brutas
Para preparar a configuração da ferramenta, você pode usar qualquer um dos seguintes métodos: pressione a tecla F2 no submenu do sistema MDI para acessar a tabela de compensação da ferramenta. Use as teclas para mover a barra de seleção para a posição do número da ferramenta correspondente a cada ferramenta e pressione a tecla F5. Modifique os valores de compensação X e Z das ferramentas com números de compensação #0000 e #0001 e, em seguida, pressione a tecla F5.
1) Defina automaticamente o método de compensação da ferramenta selecionando a ferramenta de referência.
Os passos para configurar a ferramenta são mostrados nas Figuras 1 e 4.
A barra azul destacada com as teclas pode ser movida para alinhar o deslocamento da ferramenta nº 0002 para a ferramenta de referência nº 2. Ferramenta de referência 2. Para definir a ferramenta nº 2, pressione a tecla F5. A ferramenta nº 2 será definida como a ferramenta padrão.
2) Corte o círculo externo com a ferramenta de referência e anote as coordenadas X da máquina-ferramenta. Após retrair a ferramenta, pare a máquina e meça o diâmetro externo do segmento do eixo.
3) A lâmina de referência retorna ao ponto A registrado pelo método "jog+step". Insira PhD e zero nas colunas correspondentes ao diâmetro de corte e ao comprimento de corte do teste, respectivamente.
4) Recolha a ferramenta padrão e selecione o número da ferramenta não padrão. Em seguida, troque a ferramenta manualmente. A ponta de cada ferramenta não padrão deve ser alinhada visualmente com o ponto A usando o método "jog+step". Ajuste o deslocamento correspondente após o alinhamento visual da ferramenta. Se você inserir zero e PhD nas colunas de comprimento e diâmetro de corte de teste, os deslocamentos das lâminas de todas as lâminas não referenciais serão exibidos automaticamente nas colunas de deslocamento X e deslocamento Z.
5) Assim que a ferramenta de referência retornar ao ponto A, o MDI executará "G91 G00/ou" G01 X[100 PhD] Z50 para chegar ao ponto de partida do programa.
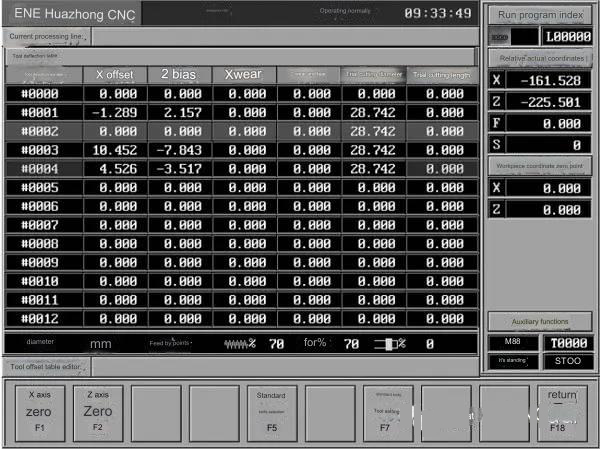
Figura 4. Diagrama esquemático da ferramenta de referência que define automaticamente o deslocamento da ferramenta para a ferramenta padrão.
2. Defina as coordenadas da ferramenta de referência como zero no ponto de referência de ajuste da ferramenta e exiba automaticamente o método de compensação da ferramenta.
Conforme ilustrado na Figura 1 e na Figura 5, as etapas de configuração da ferramenta são as seguintes:
1) Igual ao passo (2) acima.
2) A faca de referência retorna ao ponto de corte de teste A através do método "jog + step" de acordo com o valor registrado.
3) Na interface mostrada na Figura 4, pressione a tecla F1 para "definir o eixo X como zero" e pressione a tecla F2 para "definir o eixo Z como zero". Então, as "coordenadas reais relativas" exibidas pelo CRT são (0, 0).
4) Ajuste manualmente a ferramenta não referencial para que sua ponta fique visualmente alinhada com o ponto A. Nesse momento, o valor de "coordenadas reais relativas" exibido no monitor CRT é o deslocamento da ferramenta em relação à ferramenta de referência. Use as teclas ▲ e para mover o marcador azul. Selecione o número do deslocamento da ferramenta não referencial, anote-o e insira-o na posição correspondente.
5) Igual ao passo anterior (5).
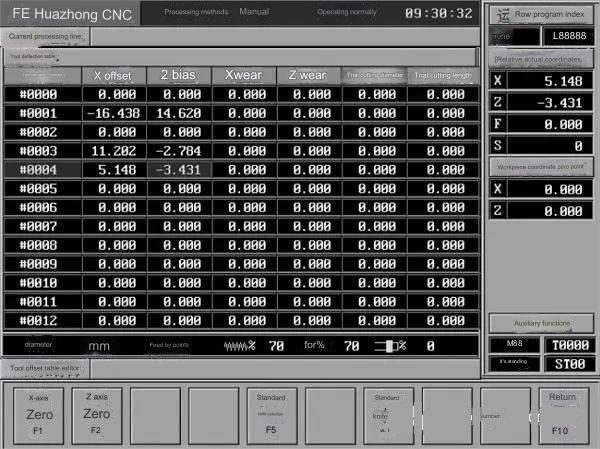
Figura 5. Diagrama esquemático do deslocamento da ferramenta exibido automaticamente quando a ferramenta de referência é definida como zero nas coordenadas dos pontos de referência de configuração da ferramenta.
3. O método de compensação da lâmina é calculado através do cálculo manual do corte de teste com múltiplas lâminas no segmento externo do eixo circular.
Conforme ilustrado na Figura 6, o sistema alinha manualmente as lâminas 1, 2 e 4 e cria um eixo. Em seguida, registra as coordenadas da máquina para as extremidades de corte de cada lâmina (pontos F, D e E na Figura 6). Mede-se o diâmetro e o comprimento de cada segmento. Substitui-se a lâmina de corte nº 1. Conforme mostrado na imagem, cria-se um recesso para a ferramenta. Alinha-se a lâmina de corte com a ponta correta, registram-se as coordenadas do ponto B e medem-se L3 e PhD3, conforme a figura. A relação incremental entre as coordenadas dos pontos F, E e D para cada ferramenta e a origem O pode ser determinada comparando-se os dados acima.
Em seguida, observa-se que as coordenadas da máquina-ferramenta são (X2-PhD2+100 e Z2-L2+50) e as coordenadas da máquina-ferramenta para o ponto inicial do programa correspondem à ferramenta de referência. O método de cálculo é mostrado na tabela 1. Nos campos em branco, insira os valores calculados e registrados. Observação: A distância de corte de teste é a distância entre o ponto zero da coordenada da peça e o ponto final do corte de teste na direção Z. As direções positiva e negativa são determinadas pelo eixo de coordenadas.
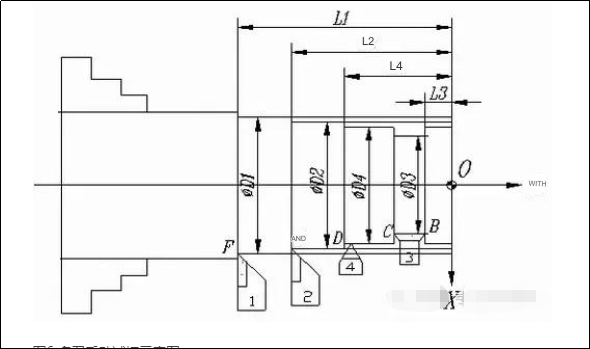
Figura 6. Diagrama esquemático do corte manual de teste com múltiplas lâminas.
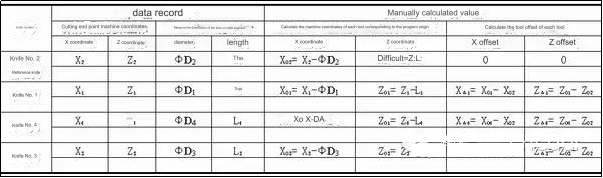
Tabela 1 Cálculo dos offsets de ferramentas para ferramentas não padronizadas
Este método permite um procedimento de corte de teste simples, pois elimina a necessidade de alinhar visualmente os pontos de corte de teste. No entanto, o deslocamento da lâmina deve ser calculado manualmente. Você pode calcular o deslocamento da ferramenta rapidamente se imprimir a folha com a fórmula e, em seguida, preencher os campos em branco.
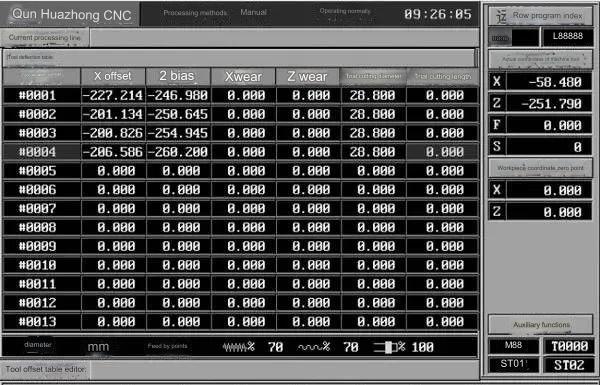
Figura 7. Diagrama esquemático para ajuste automático de ferramentas no sistema CNC Century Star.
Método de conjunto de ferramentas automáticas multifuncionais para o sistema CNC 4th Century Star
Todos os métodos de compensação de ferramenta mencionados acima são métodos relativos. Após a configuração dos parâmetros e os testes do sistema realizados por profissionais qualificados, o HNC-21T permite que os usuários selecionem o "método de compensação absoluta" ao configurar as ferramentas. Na programação de usinagem, a compensação absoluta da ferramenta difere um pouco do método de compensação relativa. Não é necessário usar G92 ou G54 para os sistemas de coordenadas da peça, nem é necessário cancelar a compensação da ferramenta. Veja o programa O1005 para um exemplo. Como mostrado na Figura 6, após o sistema retornar a zero, faça com que cada lâmina tente cortar manualmente uma seção cilíndrica.
Preencha os valores de compensação da ferramenta para cada lâmina após medir o comprimento e o diâmetro. O comprimento de corte de teste é listado na coluna de diâmetro de corte de teste. O software do sistema, utilizando o método descrito em "Corte com Múltiplas Lâminas de Segmento de Eixo Externo - Cálculo Manual da Compensação da Lâmina", pode calcular automaticamente as coordenadas da máquina-ferramenta para cada lâmina de acordo com a origem do programa. Este método de ajuste da ferramenta é o mais rápido e é particularmente adequado para a produção industrial.
Resumo de cinco técnicas precisas de ajuste de ferramentas
O princípio da regulagem precisa de ferramentas é "medição automática, corte de teste automático e compensação de erros". A compensação de erros pode ser dividida em duas categorias: para a operação MDI da ferramenta de referência ou para o deslocamento gradual da ferramenta, a fim de compensar sua posição inicial no programa; e para ferramentas não padronizadas, a fim de compensar seu deslocamento ou valores de desgaste. Para evitar confusão, a Tabela 2 foi elaborada para calcular e registrar os valores.
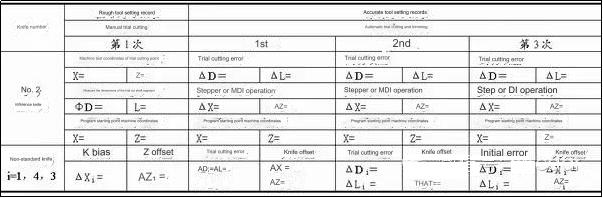
Tabela 2 - Registro de configuração da ferramenta para o método de corte experimental (Unidade: mm)
1. Modifique o método de compensação para cada ferramenta não padrão após a ferramenta de referência ter corrigido o ponto inicial.
Os passos para configurar a ferramenta são mostrados na Figura 3.
Após a calibração inicial da ferramenta, a ferramenta de referência deve estar no início do programa. Insira o deslocamento de cada ferramenta não padronizada na posição apropriada da tabela.
Utilize o programa O1000 para processar o PhD2xL2 a fim de fazer um corte de teste.
Em seguida, meça o diâmetro e o comprimento do eixo de corte segmentado, compare-os com o valor no programa de comando e determine o erro.
Modifique o ponto inicial do programa se o valor do erro MDI ou o movimento do passo for maior que o valor do erro MDI.
5) Modifique o valor do comando O1000 dinamicamente com base nas dimensões medidas e salve o programa. Repita os passos (2) até que a posição inicial da ferramenta de referência esteja dentro da faixa de precisão. Anote as coordenadas da máquina-ferramenta para o ponto inicial do programa corrigido. Defina as coordenadas como zero.
6) Selecione a lâmina O1001 (lâmina nº 1) ou a lâmina O1002 (lâmina nº 3) para cada corte de teste e meça o comprimento Li (i = 1, 2, 3) e o diâmetro PhDi de cada seção.
7) Compense os erros usando o método da tabela 3.
Repita os passos 6 e 7 até que os erros de usinagem estejam dentro da faixa de precisão e a ferramenta de referência esteja parada no ponto inicial do programa e não se mova.
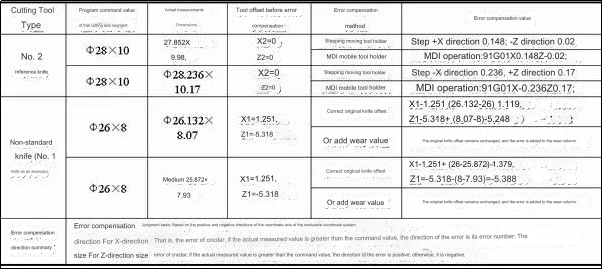
Tabela 3 Exemplo de compensação de erros para corte automático por tentativa de segmentos de eixo cilíndrico (unidade: mm).
2. Modificar a posição inicial de cada ferramenta individualmente
O princípio de ajuste de ferramentas deste método é que cada ferramenta ajusta seu ponto inicial do programa, alinhando-se, assim, indiretamente com a mesma posição de origem.
Os passos para configurar a ferramenta são mostrados na Figura 3.
Após a calibração inicial da ferramenta e o registro dos offsets, a ferramenta de referência nº 2 deve estar no início do programa.
Os passos 2) a (5) do primeiro método preciso de ajuste de ferramentas são idênticos.
Utilize o programa O1000 para realizar um corte de teste. Meça o comprimento Li e o diâmetro PhDi de cada seção.
A ferramenta de movimentação gradual ou o suporte de ferramentas MDI compensam os erros e ajustam o ponto inicial do programa de cada ferramenta.
Repita os passos (6) até que a posição inicial para cada ferramenta de programa não padrão esteja dentro da faixa de precisão permitida.
A tabela de compensação da ferramenta pode ser acessada inserindo as coordenadas relativas exibidas no CRT nas colunas de compensação X e Z correspondentes ao número da compensação da ferramenta. Este método é prático e simples.
3. Modifique todos os métodos de compensação para ferramentas não padronizadas simultaneamente após modificar a posição inicial do programa de referência da ferramenta.
O método é o mesmo do primeiro método preciso de ajuste de ferramentas. A única diferença entre os dois é que, na etapa 7, o programa O1003 é chamado, o qual aciona três facas simultaneamente (O1004 remove a seção nº 2 do processamento da ferramenta). O programa O1003 substitui a seção nº 2 do processamento da ferramenta. As etapas restantes são idênticas.
6. Quatro facas podem ser reparadas de uma só vez usando este método.
Para determinar o erro de usinagem, meça o diâmetro de cada seção, PhDi, e o comprimento de cada seção, Li (i = 2, 1, 4), utilizando o método de compensação relativa da ferramenta. Utilize o método MDI ou o movimento gradual até o porta-ferramentas para a ferramenta de referência. Modifique o ponto inicial do programa. Para as ferramentas não padronizadas, primeiro corrija a compensação utilizando a compensação original. Em seguida, insira a nova compensação. O erro de usinagem para a ferramenta de referência também deve ser inserido na coluna de desgaste. Execute o programa de corte de teste O1005 se a compensação absoluta da ferramenta for utilizada para calibrar a ferramenta. Em seguida, compense os erros de usinagem das ferramentas nas colunas de desgaste correspondentes aos seus respectivos valores de compensação.
Qual o impacto da escolha do método correto de ajuste de ferramentas para tornos CNC na qualidade da usinagem?peças usinadas por CNC?
Precisão e exatidão:
As ferramentas de corte ficarão devidamente alinhadas se a ferramenta estiver configurada corretamente. Isso impacta diretamente a exatidão e a precisão nas operações de usinagem. A configuração incorreta da ferramenta pode resultar em erros dimensionais, acabamentos superficiais ruins e até mesmo desperdício de material.
Consistência:
Configurações de ferramentas consistentes garantem a uniformidade das operações de usinagem e a consistência da qualidade em múltiplas peças. Isso reduz as variações no acabamento superficial e nas dimensões, além de ajudar a manter tolerâncias rigorosas.
Vida útil e desgaste das ferramentas:
Ao garantir que a ferramenta esteja devidamente encaixada na peça de trabalho, uma configuração correta da ferramenta pode maximizar sua vida útil. Configurações incorretas podem resultar em desgaste excessivo e quebra da ferramenta, o que reduzirá sua vida útil.
Produtividade e Eficiência
Técnicas eficazes de ajuste de ferramentas podem reduzir o tempo de preparação da máquina e aumentar o tempo de atividade. Isso aumenta a produtividade, minimizando os tempos ociosos e maximizando o tempo de corte. Consequentemente, as trocas de ferramentas são mais rápidas e o tempo total de usinagem é reduzido.
Segurança do operador
A segurança do operador pode ser afetada pela escolha do método correto de ajuste da ferramenta. Alguns métodos, como reconhecimento de imagem ou medição a laser, eliminam a necessidade de manuseio manual das ferramentas, reduzindo o risco de lesões.
O objetivo da Anebon é compreender a excelência na fabricação de peças sob medida e fornecer o melhor suporte a clientes nacionais e internacionais, com total dedicação. Fabricação de peças de alta precisão em aço inoxidável e alumínio de 2022.Torneamento CNCMoagem,peças de reposição CNCPara o setor aeroespacial, visando expandir nosso mercado internacional, a Anebon fornece principalmente aos nossos clientes no exterior peças mecânicas de alto desempenho, peças fresadas e serviços de torneamento CNC.
A Anebon, atacadista chinesa de peças para máquinas e serviços de usinagem CNC, preza pelo espírito de "inovação, harmonia, trabalho em equipe e compartilhamento, experimentação e progresso pragmático". Dê-nos uma chance e demonstraremos nossa capacidade. Com sua colaboração, acreditamos que podemos construir juntos um futuro brilhante.
Data da publicação: 19/10/2023